Como a automação está a mudar a produção de gaiolas de estacas
A produção de gaiolas para estacas passou de uma atividade no local para um processo de fábrica, e a pressão não vem dos catálogos de máquinas. Vem daquilo que agora se exige aos empreiteiros de estacas: tolerância da gaiola no furo, integridade das soldaduras após o levantamento e entrega conforme o programa. Num pacote de estacas perfuradas, uma gaiola oval, fora de passo ou com soldaduras insuficientes não falha silenciosamente. Pára a máquina de perfuração.
É por isso que a produção automatizada de gaiolas para estacas se tornou uma questão ativa de aprovisionamento. Os compradores querem saber o que o equipamento controla, onde permanecem passos manuais, que produção é realista e como faseamento do investimento para que uma estação automatizada não se limite a deslocar o estrangulamento para jusante.
Porque é que a fabricação manual de gaiolas está a ficar sem espaço
O método convencional é simples: as barras principais são colocadas num gabarito, a espiral é desenrolada a partir de um prato giratório e os soldadores ou as equipas de amarração fixam cada interseção. Em encomendas pequenas ou irregulares, continua a ser competitivo. O problema é que cada passo depende do julgamento do operador, e o julgamento não é escalável.
Três pressões expõem o limite. A geometria das gaiolas está a tornar-se maior e mais pesada à medida que os diâmetros e as profundidades das estacas aumentam nas fundações de pontes e ferrovias, e a rotação manual de uma gaiola longa é lenta e representa um risco de manuseamento. A qualidade da soldadura é inspecionada em vez de presumida, pelo que a variação entre turnos se torna um risco comercial. E a disponibilidade de mão de obra é a restrição que os empreiteiros citam com mais frequência, porque a competência para posicionar e soldar uma gaiola com precisão não se forma rapidamente.
O que a automatização realmente muda no chão de fábrica
Uma linha automatizada não retira o ofício da fabricação de gaiolas. Ela transporta o ofício para a configuração e, em seguida, repete essa configuração com precisão para cada gaiola do lote. Quatro funções determinam se a máquina entrega a sua produção nominal.
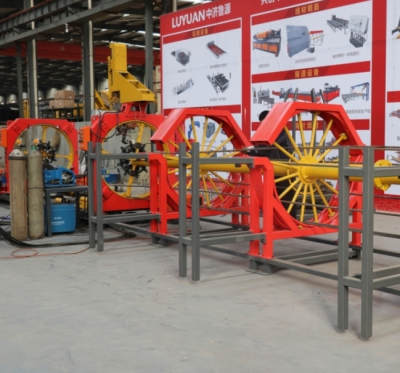
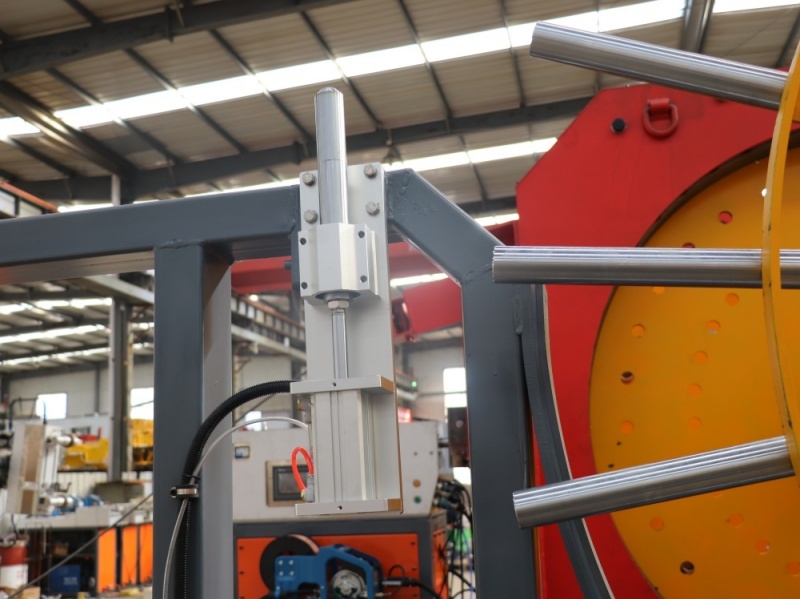
Posicionamento e fixação da gaiola. As barras principais são indexadas contra um datum e fixadas por discos ou anéis que mantêm a gaiola redonda enquanto esta roda. Esta etapa determina a circularidade final e a consistência do espaçamento das barras. Um sistema de fixação que abrange apenas parte do intervalo de diâmetros força compromissos nos limites do envelope, pelo que o intervalo de trabalho é mais importante do que o máximo anunciado.
Controlo de rotação e passo. O passo da espiral é uma dimensão do desenho, não uma preferência do operador. A gaiola é rodada por um acionamento sob controlo do PLC enquanto o cabeçote de soldadura se desloca a uma velocidade correspondente, pelo que o passo é definido numericamente. O erro de passo acumula-se ao longo de uma gaiola, e um passo controlado não sofre deriva ao longo de um turno.
Parâmetros de soldadura.Soldaduras consistentes resultam de corrente, alimentação de arame, velocidade de deslocamento e proteção gasosa consistentes, mantidas num programa armazenado em vez de ajustadas por operador. O armazenamento de receitas por tipo de gaiola também encurta a mudança de produção, porque a máquina regressa a um estado conhecido em vez de ser reajustada por tentativa.
Manuseamento e ejeção. As gaiolas compridas são difíceis de mover. As linhas automatizadas descarregam a gaiola sem rotação manual, reduzindo o tempo de ciclo e os incidentes de manuseamento que dominam os relatórios de acidentes no estaleiro.
De uma única máquina a uma linha de produção
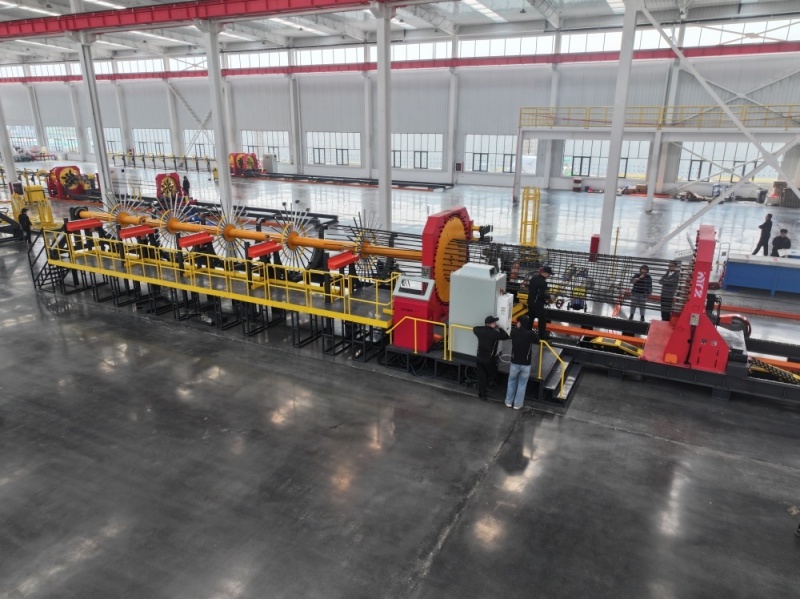
O erro mais comum de quem começa é tratar o soldador como a solução completa. Uma linha de gaiolas é uma sequência: corte e alimentação de barras, preparação das extremidades quando especificada, montagem e soldadura, e depois transferência para armazenamento ou para o transportador. Se o corte for manual, o soldador espera. Se o estaleiro não conseguir retirar as gaiolas acabadas, o soldador volta a esperar.
A produção automatizada de gaiolas de estacas tende, por isso, a ser faseada. Um estaleiro começa normalmente pela estação de soldadura e pela movimentação que a alimenta, avalia onde se forma a fila de espera e depois automatiza a etapa a montante que está a condicionar a estação. Planear toda a sequência desde o início evita comprar uma segunda máquina que duplica a capacidade em vez de a aliviar. O layout merece igual atenção: o comprimento da gaiola determina o comprimento do edifício necessário, e a distância da estação à estante de armazenamento decide quanto do turno se gasta em movimentação em vez de soldadura.
Onde a mudança é visível no terreno
Trabalhos de estacas escavadas.As estacas betonadas no local exigem gaiolas que entrem no furo sem deformação e mantenham o seu recobrimento. A soldadura automatizada proporciona a circularidade e a consistência do passo que a betonagem por tremie exige, além da repetibilidade de lote que permite ao empreiteiro prever o comportamento no estaleiro.
Pontes e viadutos.A armadura da ponte e do maciço de fundação é pesada, frequentemente longa e com espirais densas. A movimentação domina o ciclo, e é aí que uma linha automatizada compensa o seu custo.
Caminho de ferro de alta velocidade.Os pacotes de carris incluem requisitos documentais, além dos dimensionais. Os programas de soldadura armazenados dão ao fabricante um registo de produção rastreável, em vez de um relato turno a turno de ajustes manuais.
Fábricas de processamento de varões de aço.Para um fabricante que serve vários projetos, o valor está na rapidez de mudança de série: orçamentar prazos de entrega a partir de um tempo de ciclo conhecido é mais fácil de planear do que orçamentar com base na experiência.
Especificar uma linha automatizada de gaiolas
A especificação parte dos desenhos, não de um número de modelo. Defina o intervalo de diâmetros e comprimentos abrangido pela carteira de encomendas atual e pelo próximo projeto, o número e o diâmetro dos varões principais, o intervalo de passo da espiral e as gaiolas acabadas por turno com uma disponibilidade realista. Depois, defina a norma de soldadura que o inspetor irá aplicar.
Nesse ponto, a conversa sobre o equipamento torna-se concreta. A Luyuan constrói a linha automática de soldadura de gaiolas de armadura para este perfil de produção, com rotação controlada por PLC, passo programável, receitas de soldadura armazenadas e manuseamento integrado das gaiolas. É adequada para empreiteiros de estacas que montam um estaleiro de fabrico, subcontratados de pontes e ferrovias com cronogramas de gaiolas repetíveis, e fábricas de armaduras que abastecem vários estaleiros. Os compradores podem consultar o princípio de funcionamento e os intervalos de diâmetro na página máquina automática de soldadura de gaiolas de armadura antes de solicitar um desenho de layout.
Perguntas frequentes
O que significa, na prática, a produção automatizada de gaiolas para estacas?
A gaiola é posicionada, rodada, ajustada ao passo e soldada sob controlo programado, com o operador a definir parâmetros em vez de formar cada junta à mão. A alimentação e o manuseamento variam conforme a configuração.
A automatização elimina a necessidade de soldadores qualificados?
Reduz o número de decisões de soldadura por junta, não a necessidade de uma preparação, verificação e inspeção competentes. A competência passa da execução das soldaduras para o controlo do processo que as produz.
Que produção pode um comprador realisticamente esperar?
Calcule a partir do tempo de soldadura por junta, das juntas por gaiola, do tempo de carga e descarga e de uma disponibilidade realista. Peça esse cálculo com base nos seus próprios desenhos, em vez de uma simples afirmação de gaiolas por turno.
Pode uma linha automatizada processar mais do que um tipo de gaiola?
Sim, desde que as receitas estejam armazenadas e o intervalo de fixação abranja os tamanhos necessários. Confirme por escrito o tempo de mudança, pois determina a viabilidade económica dos lotes pequenos.
Que informações são necessárias para um orçamento?
Intervalo de diâmetro e comprimento, número e diâmetro das barras principais, diâmetro e passo da espiral, produção por turno, comprimento do pavimento e alimentação elétrica do local, para que a proposta reflita um estaleiro real.
Conclusão
A automatização está a transformar a produção de gaiolas de estacas ao tornar a gaiola numa peça fabricada em vez de uma fabricação no local. Os ganhos advêm de uma geometria controlada, de um passo repetível e de parâmetros de soldadura documentados, e só surgem quando as etapas de manuseamento e alimentação acompanham o ritmo da estação de soldadura. Os compradores que especificam a partir de desenhos e planeiam toda a sequência obtêm uma linha que mantém a sua produção; os compradores que especificam a partir de uma lista de preços obtêm uma máquina que fica à espera.
Envie os seus desenhos de gaiolas, o intervalo de diâmetro e comprimento e a produção-alvo por turno à equipa técnica da Luyuan para obter uma proposta de configuração, uma sugestão de layout do estaleiro e um orçamento específico para o projeto.